Semiconductor Fab Construction Timeline & Cleanroom Commissioning Guide
Att bygga en halvledarfabrik är inte bara ett annat byggprojekt. Det är en kapplöpning mot tiden, där varje veckas förseningar kan innebära miljoner i förlorade intäkter. Renrummet är hjärtat i anläggningen, och hur du planerar dess konstruktion och driftsättning avgör ofta om du når din första wafer-milstolpe. I den här artikeln går vi igenom realistiska tidslinjer och idrifttagningsstegen som erfarna projektteam förlitar sig på för att hålla en fab på rätt spår.
Varför Semiconductor Fabs kräver ett annat tillvägagångssätt
Halvledartillverkning kräver ISO klass 1–5 renrum med extrem kontroll över partiklar, luftburen molekylär kontaminering (AMC), vibrationer, temperatur och luftfuktighet. Till skillnad från ett farmaceutiskt renrum, rymmer en fab också enorma, känsliga verktyg som litografiska skannrar som väger tiotusentals kilo och kräver stabilitet på nanometernivå. Dessa krav krusar genom varje fas av konstruktionen, från betongplattan till det slutliga filtret. Idrifttagningsprocessen måste därför verifiera inte bara renhet utan också de mekaniska, elektriska och kemiska systemen som stödjer verktygen. Den komplexiteten är anledningen till att fantastiska projekt vanligtvis tar 18 till 36 månader från banbrytande till produktion, och varför driftsättning lätt kan ta de sista tre till sex månaderna.
The Big Picture: A Typical Fab Construction Timeline
Inga två fabs är identiska, men de flesta projekt följer en liknande sekvens. Faserna överlappar kraftigt, och erfarna team använder prefabricering och modulkonstruktion för att komprimera schemat. Här är en realistisk uppdelning för en ny fabrik eller en större renrumsexpansion.
Fas 1: Design och tillstånd (6–12 månader)
Denna fas definierar verktygslayout, verktygskrav, renrumsklassificering och strukturella belastningar. Det inkluderar också tillstånd, som kan variera dramatiskt beroende på region. Att få rätt design tidigt förhindrar kostsamma ändringar senare.
Fas 2: Anläggnings-, struktur- och nyttobyggnad (12–18 månader)
Skalet och kärnan är byggda, inklusive vibrationsisolerade plattor, subfab-utrymmen och primära verktyg. Detta är också när större rörledningar, el- och avgassystem är grova in.
Fas 3: Renrumsinredning (6–10 månader)
Renrumspaneler, tak, golv, dörrar och fönster installeras. VVS-system, kanalsystem och HEPA/ULPA-filter går in. Verktygsanslutningen börjar när områdena är färdiga.
Fas 4: Driftsättning och kvalificering (3–6 månader)
Det är här som anläggningen bevisar att den uppfyller designspecifikationerna. Testning inkluderar filterintegritet, luftflöde, tryck, partikelantal, AMC, vibrationer och temperaturstabilitet. Kvalifikationsdokumentation (IQ/OQ/PQ) sammanställs för tillsynsmyndigheter och kunder.
| Fas | Typisk varaktighet | Huvudfokus |
|---|---|---|
| Design & tillåtande | 6–12 månader | Verktygslayout, verktygsspecifikationer, tillstånd |
| Civil & Strukturell | 12–18 månader | Skal, vibrationsisolering, primära verktyg |
| Renrumsinredning | 6–10 månader | Paneler, VVS, rörledningar, verktygsanslutning |
| Driftsättning | 3–6 månader | Läckagetestning, luftflöde, partikelantal |
| Kvalificering | 2–4 månader | IQ/OQ/PQ, dokumentation, överlämning |
Observera att driftsättning och kvalificering inte är detsamma som färdigställande av konstruktion. Många projekt avslutar det fysiska bygget bara för att upptäcka att det tar längre tid än förväntat att balansera luftflödet eller uppnå AMC-mål. Det är därför som smarta team involverar idrifttagningsexperter från designstadiet.
Renrumsdriftsättning: Steget som gör eller bryter ditt schema
Driftsättning är bryggan mellan ett konstruerat utrymme och ett kvalificerat renrum. Det är inte bara att slå på VVS och kontrollera en partikelräknare. För halvledarfabriker verifierar driftsättningen att varje system fungerar inom snäva toleranser, och den producerar de bevis som krävs för kvalificering. Om driftsättningen är förhastad eller dåligt planerad, kan fabriken stå stilla medan problem åtgärdas.
Mekanisk komplettering vs. idrifttagning
Mekaniskt komplettering innebär att all utrustning är installerad och kan startas säkert. Driftsättning testar och justerar sedan dessa system för att möta designavsikten. I en fab inkluderar detta luftbehandlingsaggregat, avgassystem, processkylvatten, ultrarent vatten och kemikalieleverans. Varje system interagerar med renrumsmiljön, så driftsättningen måste sekvenseras noggrant.
Viktiga idrifttagningstester för halvledarrenrum
- HEPA- och ULPA-filterläckagetestning
- Luftflödeshastighet och likformighetsmätningar
- Verifiering av rumstrycksdifferens
- Partikelantal för att bekräfta ISO-klass
- Provtagning av luftburen molekylär kontaminering (AMC).
- Vibrations- och akustisk testning
- Stabilitetskontroller av temperatur och fuktighet
- Verifiering av elektrostatisk urladdning (ESD).
Varje test genererar data som måste dokumenteras, granskas och ofta upprepas efter justeringar. Det är därför det kan ta månader att driftsätta ett renrum för halvledare. För föroreningskontroll vid personal- och materialinfartspunkter spelar utrustning som luftduschar och passboxar en avgörande roll, och deras prestanda bör inkluderas i driftsättningsplanen.
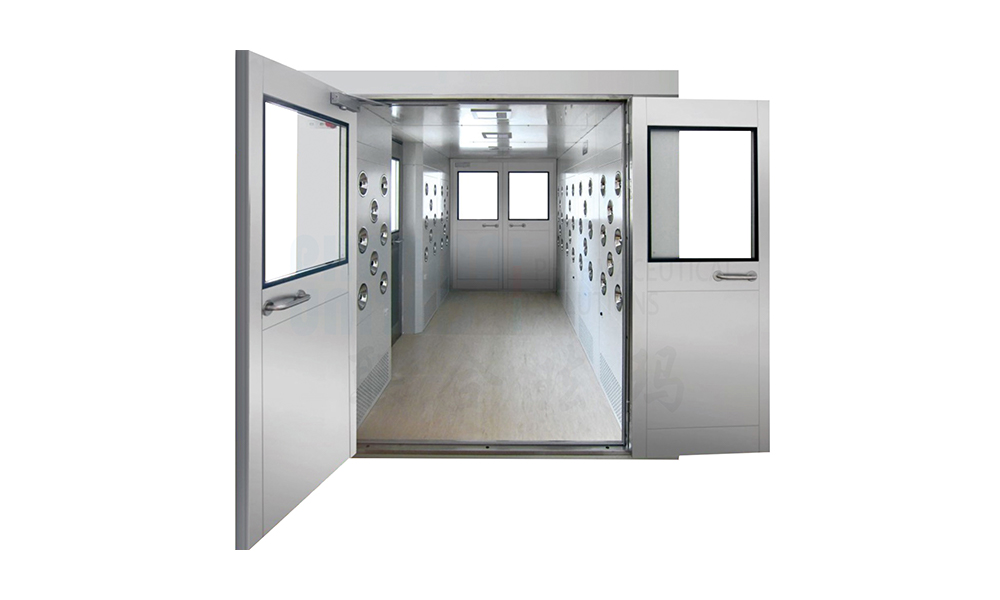 Luftdusch för kontroll av kontaminering av renrum Utrustning för renrum som använder höghastighets HEPA-filtrerade luftstrålar; stöder föroreningskontroll vid personal- och materialinfartspunkter och idrifttagningsplanering. Visa produkt →
Hur prefabricering och modulär konstruktion komprimerar tidslinjen
Traditionella stickbyggda renrum kan vara långsamma eftersom varje panel, dörr och kanal tillverkas på plats. Prefabricering flyttar mycket av det arbetet till en kontrollerad fabrik, där kvaliteten är mer jämn och väderförseningar elimineras. Modulära renrums-POD:er tar detta vidare genom att leverera hela rum eller verktygsskåp som är nästan redo att anslutas.
I ett nyligen genomfört halvledarprojekt, använde prefabricerade stenullsrenrumspaneler det möjligt för inredningsteamet att stänga väggar veckor tidigare än en stickbyggd metod skulle ha tillåtit. Panelerna kom med fabriksinstallerade packningar och exakta mått, vilket minskade skärning och spill på plats. Den tidsbesparingen övergick i driftsättningen, vilket gav testteamet mer utrymme att lösa problem utan att försena det övergripande schemat.
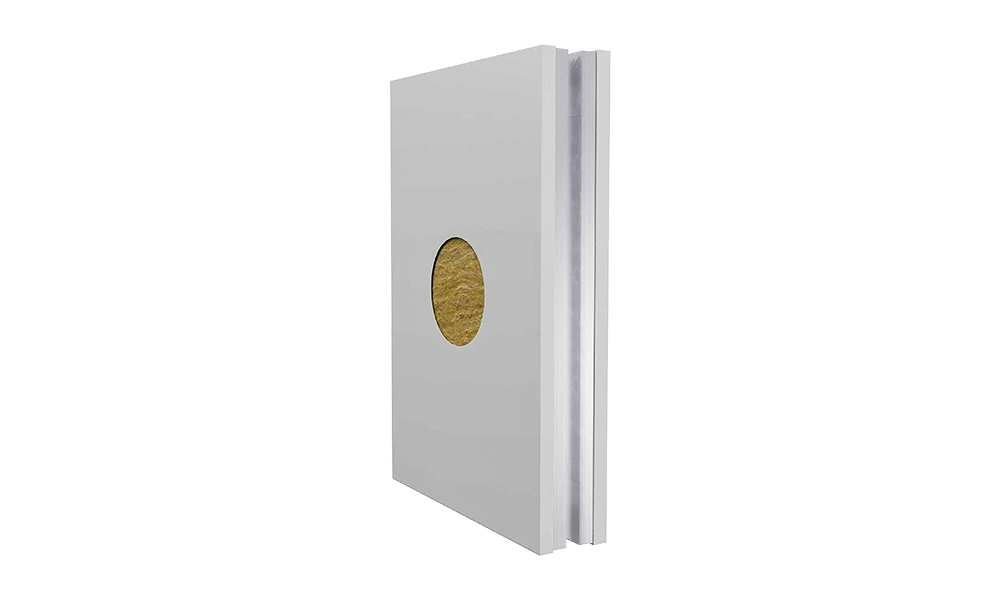 Rockwool renrumspaneler för vägg- och taksystem Prefabricerade rockwool sandwichpaneler för renrumsväggar och tak, med brand-, värme- och akustisk isolering och reducerad skärning på plats. Visa produkt →
Vanliga fallgropar i Fab Cleanroom Schedules
Även välfinansierade projekt hamnar i problem. De vanligaste fallgroparna vi ser är sena designförändringar som tvingar fram omarbetning, dålig koordinering mellan civila och renrumsentreprenörer, underskattning av tiden som krävs för AMC och vibrationstestning och behandling av driftsättning som en eftertanke. Ett annat vanligt misstag är att fragmentera ansvaret mellan för många leverantörer, vilket gör det svårt att hålla någon ansvarig när ett test misslyckas.
Ett sätt att undvika dessa problem är att arbeta med en partner som kan hantera design, materialtillverkning och installation under ett kontrakt. Ett nyckelfärdigt tillvägagångssätt minskar koordineringsluckor och håller idrifttagningsplanen i linje med byggsekvensen från dag ett. Du kan lära dig mer om vår nyckelfärdig lösning för renrum och hur den integrerar varje fas.
Att arbeta med en partner som förstår båda sidor
Halvledarfabrikat är oförlåtande. Ett renrum som uppfyller ISO klass 5 på papper men som inte klarar AMC-testning eller vibrationskriterier kommer inte att stödja avancerade noder. Det är därför vi fokuserar på både det fysiska bygget och prestandaverifieringen. Vårt team har levererat renrumsprojekt sedan 2006, och vi har sett hur rätt material och prefabriceringsstrategi kan skydda ett idrifttagningsschema.
För den slutliga filtreringsbarriären är HEPA-filter den sista försvarslinjen. Deras val, installation och testning är nära kopplade till den övergripande renrummets prestanda. Vi levererar HEPA-filter och HEPA-försörjningsboxar som är designade för applikationer av halvledarkvalitet, med dokumentation som stöder kvalificering.
 HEPA-filter för renrums HVAC och utrustning Slutlig filtreringsbarriär för renrums HVAC-system och utrustning, tar bort luftburna partiklar för att stödja kontrollerade miljöer. Visa produkt →
Om du planerar ett halvledarrenrum hjälper det också att se över branschspecifika krav tidigt. Vår renrumslösningar för halvledare sidan beskriver de överväganden som betyder mest, från ESD-kontroll till kemisk kompatibilitet.
En halvledarfab-konstruktionstidslinje är aldrig bara ett Gantt-diagram. Det är en levande plan som måste ta hänsyn till överlappande faser, rigorös driftsättning och det faktum att kvalificering kan avslöja dolda problem. Genom att förstå de typiska varaktigheterna, investera i prefabricering och involvera idrifttagningsexperter tidigt, kan du minska risken och nå första wafern tidigare. Oavsett om du bygger en ny fabrik eller utökar en befintlig, är målet detsamma: ett renrum som fungerar precis som det är designat, från första partikelantalet till full produktion.


-
Mobil
+86-177 1554 8238
-
E-post
chin@pharma-united.com
-
Adress
No.58 Beiyuan Road, Dianshanhu Town, Kunshan City, Jiangsu-provinsen, Kina
Upphovsrätt © Pharma United Co., Ltd. Rights Reserved.
OEM/ODM Cleanroom Engineering Solution Tillverkare