Autoklaver för pilotbatcher: Renrumsdesign, dimensionering och validering
En pilotbatch är punkten där en formulering slutar vara ett dokument och börjar producera något du kan testa, arkivera och så småningom skala. Autoklaven blir vanligtvis den första utrustningen som måste bevisa sig själv, eftersom en pilotanläggning inte kan gå framåt förrän dess steriliseringscykel är reproducerbar, last efter last. Att specificera autoklaver för pilotpartier handlar därför mindre om att köpa ett kärl som når 121 grader Celsius och mer om att designa ett steriliseringssteg som fortfarande är vettigt när processen går till kommersiell skala.
Vi bygger renrumskuvert för läkemedels-, medicin-, livsmedels- och halvledarkunder, och pilotsviter är nästan alltid de mest komplicerade rummen på ritbordet. Utrustning kommer innan layouten fryses. Belastningar ändras varje vecka. Valideringspapper börjar innan väggarna är färdiga. Den här guiden täcker de beslut som verkligen formar ett autoklavprojekt i pilotskala, från kammarstorlek och cykelutveckling till panelerna, dörrarna och överföringsutrustningen som omger fartyget.
Varför Pilot-Batch-autoklaver inte är småproduktionsautoklaver
En produktionssterilisator köps för att upprepa en validerad cykel tusentals gånger. En pilot-batch autoklav köps för att svara på frågor. Överlever detta medium hålltiden. Förblir denna filterenhet intakt. Låter denna förpackning verkligen ånga nå den kalla platsen. Dessa två jobb drar specifikationen åt olika håll, och skillnaden visar sig långt innan någon skriver en inköpsorder.
Pilotenheter behöver vanligtvis fler datakanaler, mer flexibel recepthantering och ett bredare driftsband för vakuum och tryck. De tenderar också att installeras i rum som är designade för något annat, vilket är exakt varför renrumshöljet runt fartyget förtjänar uppmärksamhet tidigt snarare än i slutet av projektet.
| Omtanke | Pilot-batch autoklav | Produktionsautoklav |
|---|---|---|
| Kammarvolym | Ofta 50 till 500 liter | Ofta 1 000 liter och uppåt |
| Belastningsvariation | Många olika lastfamiljer varje månad | Ett litet antal fasta, validerade laster |
| Cykelfrekvens | Några cykler per dag eller per vecka | Kontinuerliga skift, högt utnyttjande |
| Kontrollfilosofi | Flexibla recept med tung dataloggning | Låsta program med revisionsspår |
| Valideringsfokus | Cykelutveckling, lastkartering, upprepade studier | Rutinmässig övervakning och periodisk omkvalificering |
| Rumsförhållande | Ofta eftermonterad till en multifunktionssvit | Specialbyggd kammare med dedikerade verktyg |
Det praktiska alternativet är att en pilotautoklav ska specificeras kring flexibilitet och dokumentation, inte kring lägsta möjliga cykeltid. Genomströmningen spelar mycket mindre roll i detta skede än förmågan att visa att varje last du tänker köra faktiskt har steriliserats.
Att välja rätt autoklavtyp för pilotarbete
Det finns ingen enskild korrekt konfiguration för sterilisering i pilotskala. Det rätta valet beror på var belastningen kommer ifrån, var den tar vägen efter cykeln och hur rummet är trycksatt. Tre konfigurationer täcker majoriteten av pilotprojekten.
Horisontella dubbeldörrar genomgångsenheter
En dubbeldörrsenhet monterad genom en vägg separerar den smutsiga sidan från den rena sidan, så att material kommer in från ett berednings- eller tvättområde och går direkt in i den sterila kärnan. För pilotsatser är detta vanligtvis det mest eleganta arrangemanget, eftersom det tar bort ett manuellt överföringssteg och minskar risken för återkontaminering. Det kräver dock att rumslayouten bestäms tidigt, eftersom vägggenomföringen, dörrsvängningen och differenstrycket mellan de två rummen måste koordineras innan paneler beställs.
Vertikal- och bänksterilisatorer
Vertikala toppmatade enheter och bänkenheter passar laboratorier där golvytan är liten och lasten är liten, såsom glas, små instrument och provbehållare. De är enklare att installera och lättare att flytta när en pilotsvit omkonfigureras. Avvägningarna är ergonomiska. Att lyfta en tung korg ur en varm kammare är en riktig säkerhetsfråga, och det omgivande rummet måste fortfarande hantera värmen, fukten och kondensatet som enheten släpper ut under avgaserna.
Matcha belastningen med cykeln
Innan du väljer hårdvara, lista alla lastfamiljer som pilotanläggningen förväntar sig att köra. En realistisk lista för en anläggning i tidig fas innehåller vanligtvis följande.
- Vattenlösningar och media i flaskor med lock, som behöver långsamt utblås och kontrollerad kylning efter cykeln för att undvika överkokning.
- Glasvaror, instrument och små metalldelar i inslagna brickor, som är beroende av effektiv luftborttagning och ett pålitligt torksteg.
- Filter, slangar och engångsenheter, som kräver skonsamma vakuumhastigheter så att ömtåliga komponenter inte skadas.
- Avfall och förorenade fasta ämnen i autoklavpåsar, som behöver lastkänning och en säker avgasväg.
- Klänningar, våtservetter och andra porösa varor, som är den klassiska hårdaste lasten för ångpenetration och det vanliga värsta fallet för validering.
Kammarstorlek och belastningskartläggning för pilotpartier
Dimensionering utgår från den värsta belastningen, inte den genomsnittliga. Mät den största och tätaste kombinationen av föremål som du förväntar dig att sterilisera i en enda körning, lägg till korgen eller ställningen och låt sedan ungefär tio till femton procents utrymme stå. Den höjden är inte bortkastat utrymme. Det är det som gör att ånga kan cirkulera runt lasten och som hindrar dig från att upptäcka, sex månader efter installationen, att din huvudproduktbelastning inte längre passar.
Formen på kammaren spelar lika stor roll som dess volym. En lång, ytlig kammare passar brickor med flaskor och långa slangaggregat, medan en högre kammare passar staplade korgar. Dräneringsposition, hyllavstånd och dörrfrigång påverkar alla hur snabbt förarna kan lasta och lossa fartyget, och i en pilotsvit är arbetet en verklig del av det dagliga schemat.
| Ladda familj | Typisk förpackning | Cykelprioritet |
|---|---|---|
| Vattenhaltiga medier | Flaskor med lock, 250 till 1 000 milliliter | Långsamma avgaser och kontrollerad kylning |
| Glasvaror och instrument | Inslagna brickor och påsar | Luftborttagning och torkning |
| Filter och slangar | Förseglade påsar eller anslutna enheter | Skonsam vakuum, ingen aggressiv torkning |
| Förorenat avfall | Autoklavera påsar i en sekundär behållare | Lastkännande och säkert avgassystem |
| Porösa varor | Klänningar, våtservetter, textilier | Djupt vakuum och lång ångexponering |
När lastlistan och kammarstorleken är överenskomna kan layouten av rummet runt fartyget utformas. Detta är punkten där val av utrustning och renrumskonstruktion måste beslutas tillsammans, eftersom en förändring i kammarstorlek kommer att flytta dörrar, avlopp och kanalsystem.
Cykelutvecklings- och valideringschecklista
Cykelutvecklingen för en pilotautoklav följer en förutsägbar sekvens. Att hoppa över ett steg tenderar att dyka upp senare som en dyr avvikelse under en tekniköverföring.
- Definiera belastningsfamiljerna och kom överens om vilken som representerar det värsta fallet för ångpenetration.
- Ställ in acceptanskriterier för varje last, inklusive sterilitetssäkerhetsnivå, temperaturintervall och maximal hålltid för värmekänsliga lösningar.
- Kartlägg belastningen med kalibrerade termoelement placerade på den kalla platsen och på representativa positioner runt kammaren.
- Utveckla cykeln genom att justera luftborttagning, uppvärmning, exponering och torkning tills varje sond uppfyller kriterierna.
- Upprepa cykeln minst tre gånger i följd för att visa konsekvens, dokumentera sedan resultaten i en utvecklingsrapport.
- Planera uppskalningsvägen tidigt, så att de parametrar som bevisats i pilotskala kan överföras till produktionsutrustning med en tydlig motivering.
Två tekniska detaljer är värda att planera för från början. För det första, om processen använder en F0-metod måste styrsystemet beräkna och registrera det automatiskt i stället för att förlita sig på ett efterkört kalkylblad. För det andra bör biologiska indikatorer och kemiska indikatorer vara en del av rutinen, inte en eftertanke, eftersom de ger granskarna en oberoende bekräftelse på att de fysiska mätningarna betyder vad de påstår sig betyda.
Renrumskuvertet runt autoklaven
Sterilisatorn är bara hälften av projektet. Rummet runt den måste hantera värme, fukt, kondens, ångläckage och den ständiga rörelsen av material in och ut. I pilotsviter, där samma rum ofta betjänar flera processsteg, är det kuvertet det som avgör om anläggningen förblir användbar och lätt att rengöra.
Paneler och ytbehandlingar
Gå in i ett steriliseringsrum som har varit i drift i några år och du kommer vanligtvis att se samma problem. Svullna panelfogar, missfärgat tätningsmedel och ett tak som tappat sin finish ovanför dörren. En panel med tät mineralkärna håller sin form mycket bättre än en lätt skumkärna i ett rum som växlar mellan varmt och fuktigt och svalt och torrt varje dag. Släta, icke-porösa ytor och ordentligt tätade fogar gör också rutinmässig desinfektion praktisk istället för smärtsam.
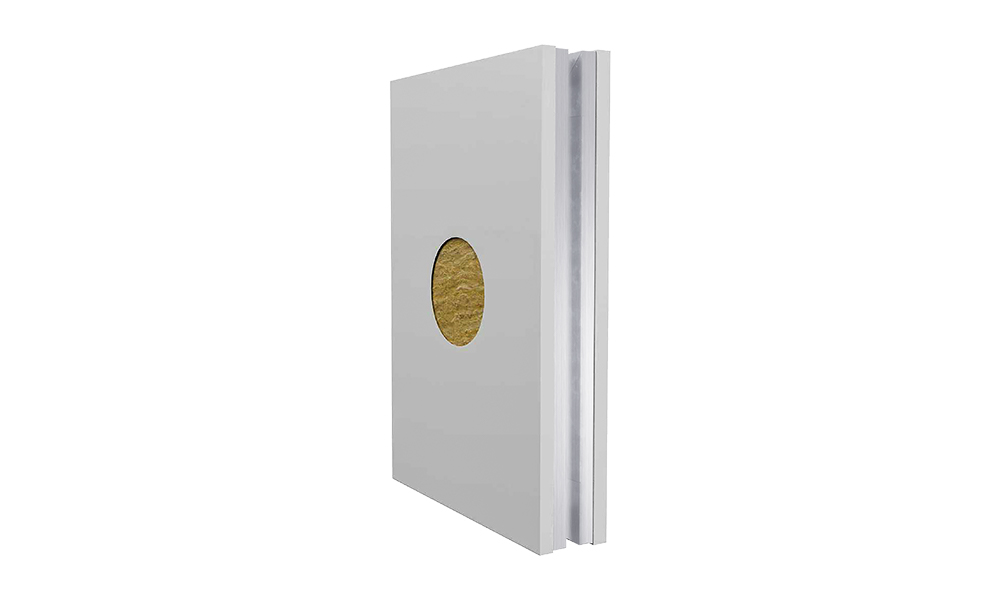 Rockwool renrumspanel för steriliseringsrumsinredning Med stenullsfyllning och rengöringsbara ytalternativ som SS304 eller HPL, passar denna panel renrumsväggar och tak i fuktiga steriliseringsrum. Visa produkt →
Dörrar, packningar och beslag
Dörrbeslag tar mer straff i ett steriliseringsrum än nästan någon annanstans i ett renrum. Operatörer rör sig snabbt, vagnar stöter på ramarna och fukt sitter på ytorna mellan cyklerna. Rostfria dörrar med robusta packningar och lättbytta tätningar håller bra, och de håller ytan rengörbar utan specialbehandling. Där ett rum måste ha en tryckkaskad måste dörren och dess stängare väljas tillsammans så att öppningskraften förblir hanterbar för personalen.
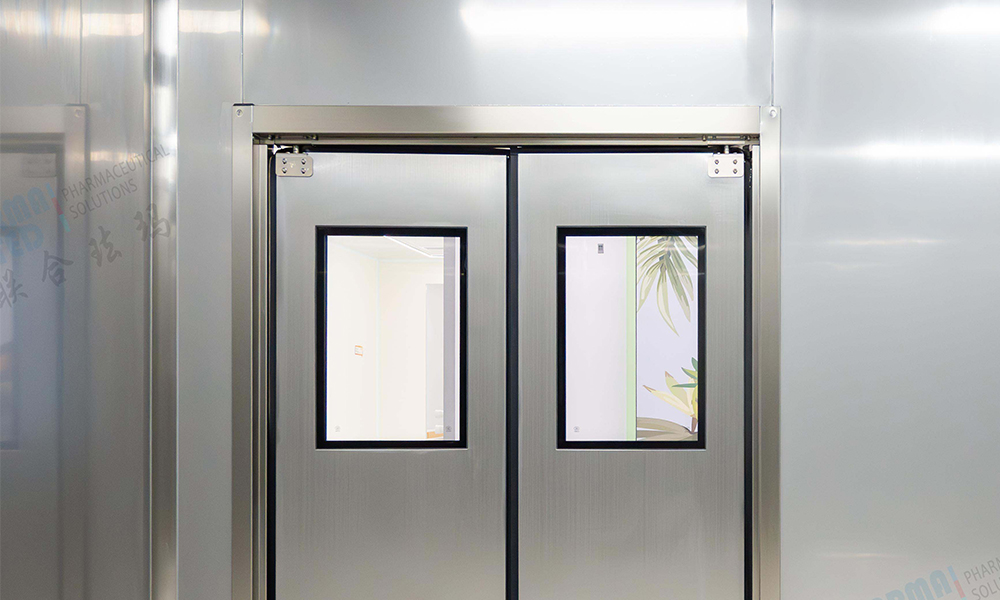 Renrumsdörr i rostfritt stål för steriliseringsrum Den här dörren är gjord av rostfritt stål och motstår korrosion, stötar och fukt samtidigt som den stöder frekvent rengöring i renrum för läkemedel, laboratorier och sjukhus. Visa produkt →
Överföringspunkter och materialflöde
Varje gång en dörr öppnas mellan ett beredningsområde och en steril kärna, störs tryckförhållandet i sviten. En pass-through-överföringspunkt löser det problemet genom att låta material passera gränsen utan att bryta separationen mellan rummen. I pilotanläggningar är denna lilla utrustning ofta det som gör en tvårumslayout användbar, speciellt när autoklaven i sig inte är installerad som en väggmonterad genomgångsenhet.
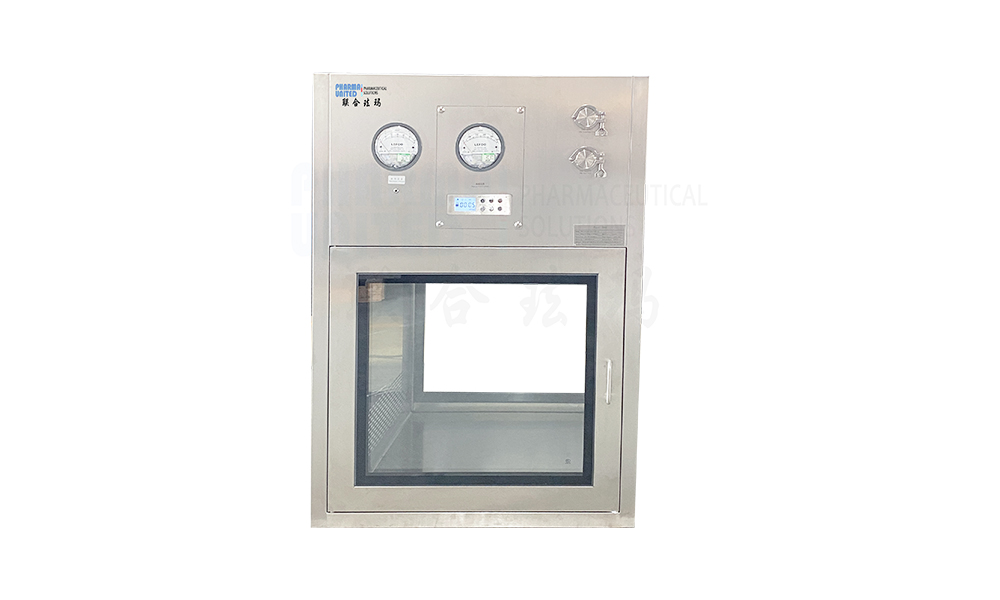 SS304 Passbox för materialöverföring i renrum För tvårumsrenrumslayouter överför denna SS304 passbox material samtidigt som den minskar dörröppningar, luftutbyte och risk för korskontaminering. Visa produkt →
Verktyg, värmebelastning och planläggning
Sterilisatorer är storbrukare, och deras efterfrågan är koncentrerad till korta skurar som är lätta att underskatta på en planeringsritning. Att lägga ut rummet utan att ta hänsyn till den profilen är en av de vanligaste anledningarna till att en pilotsvit underpresterar efter driftsättning.
| Faktor | Vad ska man planera för |
|---|---|
| Ångtillförsel | Kvalitet på ånga, kapacitet vid toppbehov och borttagning av kondensat |
| Kylvatten | Flödeshastighet för mantelkylning och ett avlopp som klarar volymen |
| Tryckluft | Ren, torr luft för ventiler, dörrtätningar och pneumatiska kontroller |
| Rumsavgas | Avlägsnande av värme och fukt som frigörs vid lossning |
| El och kontroller | Dedikerad försörjning, dataloggning och en tydlig väg för sensorkablar |
| Tillgång till tjänsten | Utrymme bakom enheten för underhåll utan att gå in i den rena zonen |
Dränering förtjänar särskild uppmärksamhet. Kondensat från en stor kammare kommer snabbt och ett golvbrunn som är dimensionerat för handtvätt kommer inte att hänga med. Genom att luta golvet mot ett ordentligt instängt avlopp och hålla det där avloppet utanför den kritiska rena zonen där det är möjligt undviker man stående vatten och de biofilmer som följer efter det.
Vanliga misstag vid specificering av autoklaver för pilotsatser
De flesta pilotautoklavprojekt som hamnar i problem gör det av förutsägbara skäl. Det är de vi ser oftast.
- Köper enbart på kammarvolym, utan att kontrollera att värsta tänkbara last fysiskt passar med plats för ångcirkulation.
- Att lämna beslut om konstruktion av renrum till efter att utrustningen har beställts, då kommer det inte att fungera att upptäcka väggpenetrationen.
- Att ignorera fuktigheten som en enstaka cykel släpper ut i ett litet rum, som sedan pressar HVAC-systemet bortom dess designkapacitet.
- Dimensionering av avlopp och ångtillförsel från en genomsnittlig snarare än en toppefterfrågan.
- Att behandla cykelutveckling som en uppgift för senare, vilket fördröjer den första ingenjörsbatchen och skjuter valideringen till ett hörn.
- Glömma bort att pilotteam byter belastning konstant och specificerar ett kontrollsystem som bara stöder en handfull fasta recept.
Planera autoklaven och rummet som ett system
De renaste pilotprojekten är de där autoklaven och rummet designas i samma samtal. Kammardimensioner, dörrpositioner, paneltjocklek, dräneringsplats, avgaskapacitet och tryckkaskad samverkar, och var och en kan tyst ogiltigförklara de andra om det bestäms isolerat. Att tidigt föra utrustningsleverantören och renrumsentreprenören till samma bord kostar mycket lite och sparar en hel del omarbete.
Om du föredrar att inte samordna flera leverantörer över en enda pilotsvit, vår nyckelfärdig lösning för renrum täcker design, panel- och dörrtillverkning och installation på plats som ett omfattning. För anläggningar som måste tillfredsställa läkemedelsgranskare, vår farmaceutiska renrumslösningar sida anger hur kuvertet, tryckregimen och dokumentationen sammanförs. Har du en lastlista och en planlösning tittar vi gärna på båda och berättar ärligt var riskerna finns.
Vanliga frågor
Hur stor bör en autoklav vara för en pilotsats?
Storlek från den värsta belastningen snarare än den typiska, lägg sedan till tio till femton procent för ångcirkulation. I praktiken ligger de flesta pilotanläggningar någonstans mellan 50 och 500 liter. Om lastlistan fortfarande förändras, välj en större kammare med flexibla hyllor istället för en tät kammare som passar dagens process.
Kan en bänkautoklav användas i ett renrum?
Ja, förutsatt att det omgivande rummet hanterar värme, fukt och kondens som enheten släpper ut. Bänkenheter är vanliga i laboratorier och små pilotsviter på grund av deras lilla fotavtryck. De huvudsakliga begränsningarna är ergonomi, dränering och lokalt avgas, inte klassificeringen av själva rummet.
Vilken renrumsklassificering behöver ett steriliseringsrum?
Klassificeringen beror på vad belastningen är och var den tar vägen efteråt. Ett förberedelseområde som matar en steril kärna är ofta utformat som ett kontrollerat men lägre utrymme, med den högre klassificeringen på den rena sidan av genomgången. Tryckkaskaden mellan dessa zoner har mer betydelse än en enda rubrikgrad.
Hur lång tid tar cykelutveckling?
För en enkel vätske- eller instrumentbelastning kan en utveckling och upprepad studie ofta slutföras på några veckor när utrustningen är installerad och kalibrerad. Komplexa porösa laster, eller processer med snäva temperaturgränser för värmekänsliga lösningar, tar vanligtvis längre tid eftersom den kalla platsen måste hittas och hållas inom ett smalt band.
Behöver jag en dubbeldörrsautoklav för pilotarbete?
Inte alltid, men det brukar vara värt att överväga. En dubbeldörrsenhet monterad genom en vägg tillåter material att passera från beredningssidan till den rena sidan utan en öppen korridoröverföring, vilket förenklar tryckregimen och minskar risken för återkontaminering. Där planlösningen inte tillåter en vägggenomföring är en genomgångspunkt ett praktiskt alternativ.
Vad ska jag förbereda innan jag kontaktar en leverantör?
Två saker gör det första samtalet mycket mer produktivt: en realistisk lastlista med behållartyper och storlekar, och en grov planlösning som visar var enheten kommer att sitta och var materialet kommer ifrån och går till. Med dessa två dokument kan kammarstorlek, dörrplacering och brukskrav diskuteras konkret istället för i allmänna termer.


-
Mobil
+86-177 1554 8238
-
E-post
chin@pharma-united.com
-
Adress
No.58 Beiyuan Road, Dianshanhu Town, Kunshan City, Jiangsu-provinsen, Kina
Upphovsrätt © Pharma United Co., Ltd. Rights Reserved.
OEM/ODM Cleanroom Engineering Solution Tillverkare